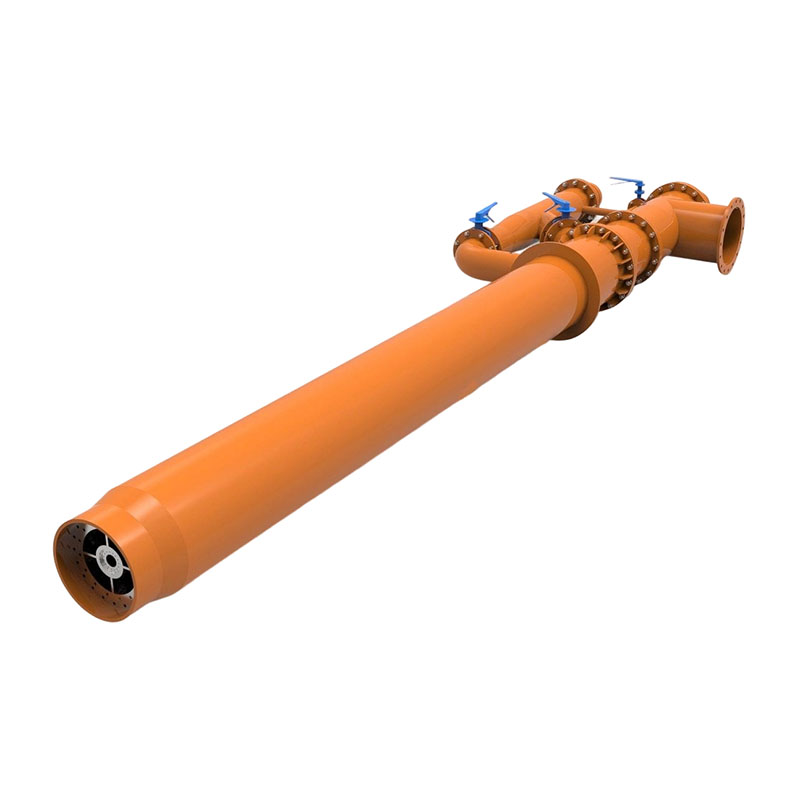
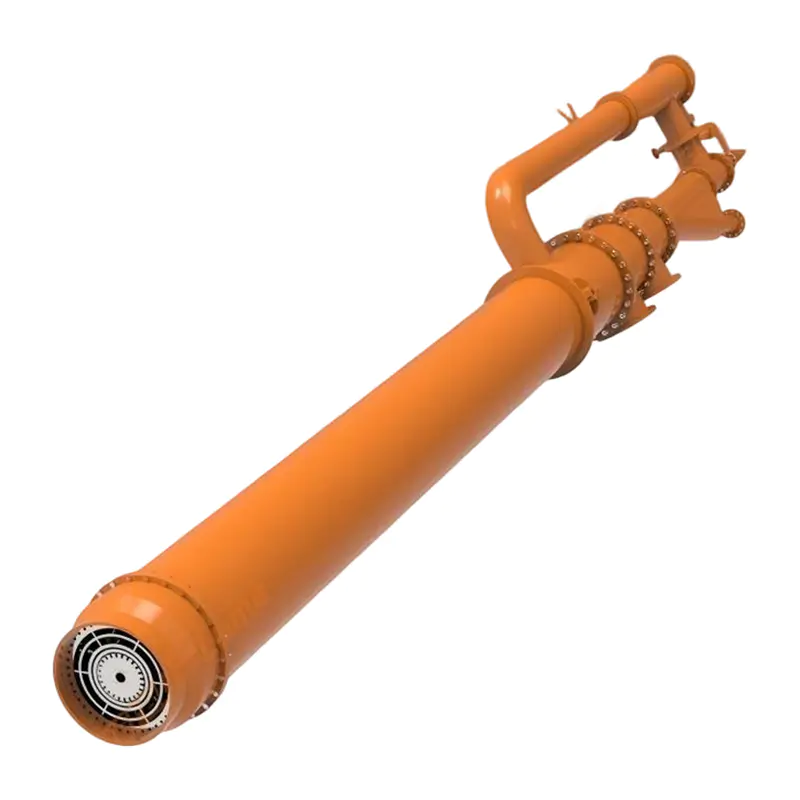
Scegliere il meglio bruciatore a combustibile solido per uso industriale si riduce a cinque fattori fondamentali: compatibilità del tipo di carburante, capacità di uscita termica (potenza BTU/kW), efficienza di combustione (idealmente superiore all'85%), conformità delle emissioni alle normative locali e costo totale di proprietà su un ciclo di vita di 10-20 anni. Prima di valutare marchi o modelli, gli acquirenti industriali devono definire i requisiti di calore del processo, la catena di approvvigionamento del combustibile e gli obblighi ambientali. Un cementificio nel sud-est asiatico che brucia carbone avrà requisiti di bruciatori completamente diversi rispetto a un impianto di lavorazione alimentare alimentato a biomassa in Germania.
In breve: adattare il bruciatore al combustibile, alla temperatura di processo e all'ambiente normativo, non viceversa. Le sezioni seguenti analizzano ciascun fattore con dati, esempi e strumenti di confronto per aiutare gli ingegneri industriali e i responsabili degli approvvigionamenti a prendere una decisione ben informata.
Che cos'è un bruciatore a combustibile solido e perché è importante la scelta industriale?
Un bruciatore a combustibile solido è un dispositivo di combustione progettato per accendere e sostenere la combustione di combustibili solidi – tra cui carbone, coke, biomassa, pellet di legno, combustibile derivato dai rifiuti (CDR) e rifiuti agricoli – per generare energia termica per i processi industriali. A differenza dei bruciatori residenziali focalizzati sul riscaldamento confortevole, i bruciatori industriali a combustibile solido sono progettati per un funzionamento continuo e ad alta intensità, spesso in funzione 24 ore al giorno, 7 giorni alla settimana.
Le applicazioni industriali abbracciano una vasta gamma di settori:
- Forni per cemento e calce (che richiedono temperature della fiamma superiori a 1.400°C)
- Fonderie di acciaio e ferro che utilizzano sistemi di iniezione di carbone polverizzato (PCI).
- Impianti di produzione di energia (caldaie a carbone che producono da 50 MW a 1.000 MW)
- Impianti di essiccazione e lavorazione degli alimenti che utilizzano bruciatori a pellet di biomassa
- Forni per ceramica e mattoni che fanno affidamento sul combustibile solido per un calore elevato e prolungato
- Cartiere e cartiere che bruciano liquori neri o scarti di legno
La scelta sbagliata del bruciatore in un ambiente industriale non è solo scomoda, ma può comportare tempi di fermo della produzione che costano decine di migliaia di dollari l'ora, danni alle apparecchiature dovuti a stress termico, sanzioni normative per emissioni in eccesso e rischi per la sicurezza compresa la combustione incontrollata o l’esposizione al monossido di carbonio. Ecco perché il processo di selezione deve essere sistematico e basato sui dati.
Fase uno: Definisci il tipo di carburante e le sue proprietà di combustione
Non tutti i combustibili solidi sono uguali e non tutti i bruciatori a combustibile solido possono gestire ogni tipo di combustibile. Il primo e più critico passo nella scelta del bruciatore è comprendere le proprietà fisiche e chimiche del combustibile che si intende utilizzare o dei combustibili che si prevede di co-combustione.
Parametri chiave del carburante da valutare
- Potere calorifico (CV): Il contenuto energetico per unità di massa, misurato in MJ/kg. Il carbone antracite ha un CV di circa 30-33 MJ/kg, mentre i pellet di legno variano tipicamente da 16-18 MJ/kg e la paglia agricola può arrivare fino a 14 MJ/kg.
- Contenuto di umidità: L'elevata umidità riduce significativamente la produzione di energia effettiva e può causare instabilità della fiamma. La biomassa con un contenuto di umidità >30% spesso richiede la pre-essiccazione prima della combustione.
- Contenuto di ceneri e temperatura di fusione delle ceneri: Il carbone con un elevato contenuto di ceneri (>20%) può causare scorie e incrostazioni sulle superfici di scambio termico. I bruciatori devono essere selezionati con adeguati sistemi di movimentazione della griglia o della cenere.
- Contenuto di materia volatile: I combustibili altamente volatili come la biomassa si accendono più facilmente ma possono richiedere una combustione graduale per controllare le emissioni. I combustibili poco volatili come il coke di petrolio necessitano di temperature di accensione più elevate.
- Contenuto di zolfo e cloro: I combustibili ad alto contenuto di zolfo (ad esempio, alcuni carboni al 3-5% di zolfo) richiedono sistemi di desolforazione dei gas di combustione (FGD) e materiali del bruciatore resistenti alla corrosione. Un elevato contenuto di cloro nei combustibili CDR provoca rischi di formazione di diossina.
- Granulometria e macinabilità: I bruciatori a carbone polverizzato richiedono combustibile macinato a 70-75 micron (il 70% supera i 75 μm), mentre i bruciatori stoker possono gestire carbone in pezzi fino a 50 mm di diametro.
Tabella 1: Confronto tra i comuni combustibili solidi industriali e le loro proprietà chiave | Tipo di carburante | Potere calorifico (MJ/kg) | Umidità tipica (%) | Contenuto di ceneri (%) | Contenuto di zolfo (%) | Tipico tipo di bruciatore |
| Carbone antracite | 30–33 | 3–5 | 5–15 | 0,5–1,5 | Polverizzato / Stoker |
| Carbone bituminoso | 25–32 | 5–15 | 8–20 | 0,5–4,0 | Polverizzato / Ciclone |
| Coke di petrolio | 32–36 | 1–5 | 0,5–2 | 3–7 | Polverizzato (ad alta temperatura) |
| Pellet di legno | 16-18 | 8–12 | 0,5–2 | <0,05 | Stoker di pellet/alimentazione insufficiente |
| Biomassa agricola | 12-16 | 15–35 | 3–10 | <0,1 | Griglia/FBC |
| Combustibile derivato dai rifiuti (CDR) | 14-20 | 10–25 | 10–25 | 0,1–0,5 | Griglia/Forno rotante |
Se la vostra struttura prevede di co-combustire più combustibili – una pratica sempre più comune nei forni da cemento che sostituisce il 30-50% del carbone con combustibili alternativi – selezionate un bruciatore esplicitamente progettato per la flessibilità multi-combustibile, come un bruciatore di forno rotante multicanale in grado di controllare in modo indipendente i flussi di aria primaria, aria secondaria, combustibile solido e combustibile liquido.
Fase due: abbina il tipo di bruciatore al tuo processo industriale
Non esiste un'unica tecnologia "migliore" per bruciatori a combustibile solido per tutte le applicazioni industriali. Ogni tipo di bruciatore ha punti di forza, intervalli di potenza termica, requisiti di compatibilità del combustibile e compromessi operativi specifici. Comprendere queste differenze è essenziale prima di valutare i fornitori.
Bruciatori a combustibile polverizzato (PF).
I bruciatori a combustibile polverizzato macinano il combustibile solido fino a ridurlo in polvere fine (tipicamente 70–200 micron) e lo iniettano con aria primaria nella camera di combustione, dove brucia in sospensione. Questa tecnologia è la spina dorsale della produzione di energia elettrica a carbone e dei cementifici su larga scala in tutto il mondo.
- Potenza termica: Da 5 MW a 1.000 MW
- Efficienza di combustione: 88–95% in condizioni ottimali
- Temperatura della fiamma: 1.200–1.600°C
- Ideale per: Grandi caldaie a carbone, forni rotanti per cemento, forni per calce
- Svantaggio: Richiede un'infrastruttura di fresatura ad alta intensità energetica; non adatto per carburanti ad alto contenuto di umidità o appiccicosi
Una tipica centrale elettrica a carbone da 300 MW utilizza 4-6 bruciatori PF per caldaia, ciascuno dei quali consuma circa 10-15 tonnellate di carbone polverizzato all'ora. I principali produttori includono FLSmidth, Fives e Unitherm Cemcon.
Bruciatori Stoker (griglia fissa e mobile)
I bruciatori Stoker alimentano il combustibile solido su una griglia meccanica dove brucia in un letto, con l'aria di combustione fornita dal basso (aria sottogriglia) e dall'alto (aria sovragriglia). Sono ampiamente utilizzati per biomassa, carbone e combustibili di scarto nelle caldaie industriali fino a 100 MW termici.
- Potenza termica: Da 1 MW a 100 MW
- Flessibilità del carburante: Alta: può gestire carbone in pezzi, trucioli di legno, residui agricoli e RDF
- Efficienza di combustione: 80–88%
- Ideale per: Caldaie a vapore industriali, teleriscaldamento, trasformazione alimentare, impianti tessili
- Svantaggio: Efficienza di combustione inferiore rispetto a PF; richiede una manutenzione regolare della griglia
Bruciatori a combustione a letto fluido (FBC).
Nei bruciatori a letto fluidizzato, le particelle di combustibile solido sono sospese in un flusso di aria di combustione che scorre verso l'alto, creando un letto turbolento "bollente" di combustibile e materiale inerte (solitamente sabbia o calcare). La tecnologia FBC è apprezzata per la sua capacità di gestire combustibili di bassa qualità, ad alto contenuto di umidità e ad alto contenuto di ceneri con un eccellente controllo delle emissioni.
- Due tipologie principali: Letto fluido gorgogliante (BFB) per 5-50 MW; Letto fluido circolante (CFB) per 50-600 MW
- Efficienza di combustione: 90–97% per i sistemi CFB
- Riduzione SO₂: L’iniezione di calcare nel forno riduce le emissioni di SO₂ del 90–95% senza FGD esterno
- Emissioni di NOx: La bassa temperatura di combustione (850–900°C) riduce intrinsecamente la formazione termica di NOx
- Ideale per: Carbone a bassa qualità, combustibili ad alto contenuto di zolfo, biomassa, rifiuti solidi urbani (RSU), fanghi
- Svantaggio: Costo del capitale più elevato; procedure di avvio complesse; gestione del materiale del letto
Bruciatori del forno rotante
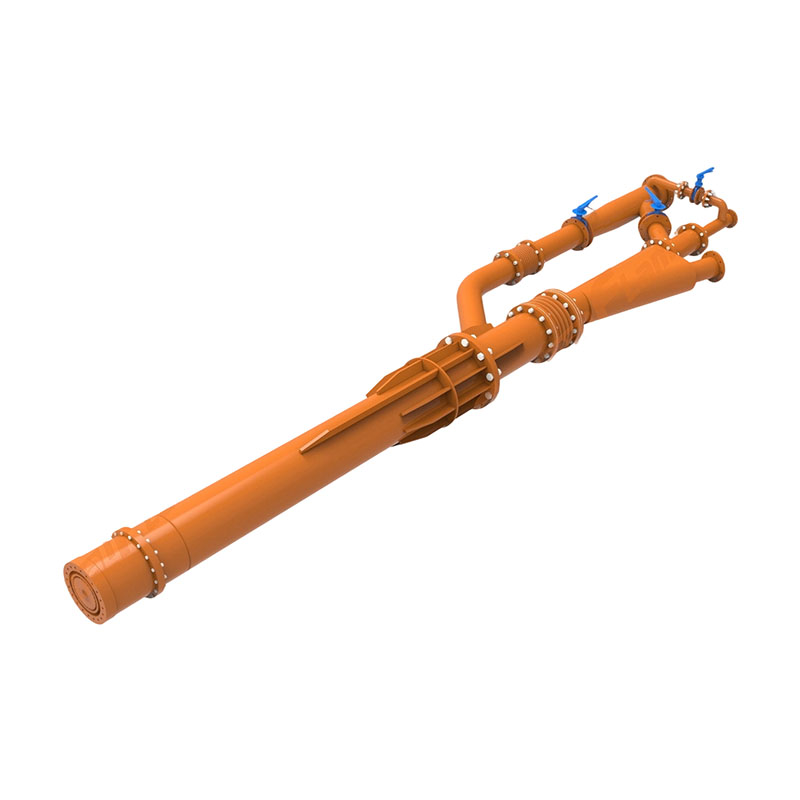
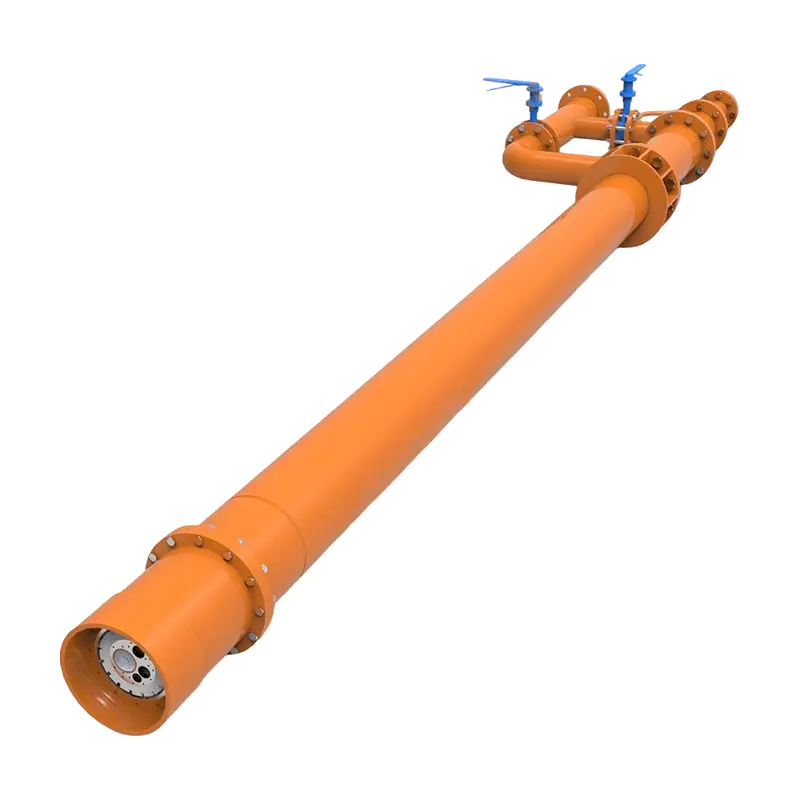
I bruciatori del forno rotativo sono progettati specificamente per forni per la lavorazione di cemento, calce e minerali. Sono sistemi multicanale in grado di alimentare contemporaneamente carbone, coke di petrolio, gas naturale e combustibili alternativi. Design moderni come i bruciatori UNITHERM DUOFLEX o FLSmidth JETFLEX consentono agli operatori di regolare la forma, la lunghezza e il profilo di rilascio del calore della fiamma in tempo reale.
- Tasso di sostituzione del carburante alternativo: Fino all'80–100% di sostituzione termica nelle installazioni avanzate
- Temperatura della fiamma: 1.400–1.800°C nella zona di combustione del forno
- Ideale per: Produzione di clinker di cemento, calcinazione della calce, lavorazione dei minerali
Tabella 2: Tipi di bruciatori industriali a combustibile solido: confronto chiave per la selezione | Tipo di bruciatore | Gamma di capacità | Efficienza | Flessibilità del carburante | Costo del capitale | Migliore applicazione |
| Carburante Polverizzato (PF) | 5-1.000 MW | 88–95% | Basso-medio | Alto | Centrali elettriche, forni per cemento |
| Griglia Stoker | 1–100 MW | 80–88% | Alto | Medio | Caldaie industriali, Biomasse |
| BFB (FBC gorgogliante) | 5–50 MW | 88-93% | Molto alto | Medio-High | Rifiuti, biomassa di bassa qualità |
| CFB (FBC circolante) | 50-600 MW | 90–97% | Molto alto | Alto | Grandi impianti elettrici/industriali |
| Bruciatore del forno rotante | 10–500 MW | 85–92% | Molto alto | Medio-High | Cemento, calce, minerali |
Fase tre: valutare la potenza termica e i requisiti di trasferimento di calore
Una volta stabiliti il tipo di combustibile e di bruciatore, il parametro critico successivo è: dimensionamento della resa termica . Un bruciatore sottodimensionato non può sostenere la temperatura di processo richiesta; uno sovradimensionato spreca carburante, aumenta l'usura e può danneggiare le apparecchiature di processo a causa del sovraccarico termico.
Come calcolare la capacità del bruciatore richiesta
La capacità del bruciatore industriale è generalmente specificata in kilowatt (kW) o megawatt (MW) di input termico. Per determinare la capacità richiesta:
- Definire la richiesta di calore del processo: Calcola l'energia necessaria per portare il tuo materiale dalla temperatura di ingresso alla temperatura di processo, tenendo conto del flusso di massa del materiale, della capacità termica specifica e del fabbisogno di calore latente.
- Aggiungere le perdite di calore: Includere le perdite per radiazione attraverso le pareti del forno (tipicamente il 5–15% del calore totale), le perdite per convezione da aperture e porte e il calore portato via dai gas di combustione.
- Applicare un margine di sicurezza: Gli ingegneri industriali in genere aggiungono un buffer di capacità del 15–25% per far fronte alla variabilità del carburante, ai picchi di carico e ai futuri aumenti di produzione.
- Considerare l'efficienza del bruciatore: Dividere il fabbisogno di calore totale per l'efficienza termica del bruciatore (ad esempio, un'efficienza del 90% significa che è necessario l'11% in più di carburante per fornire la potenza termica richiesta).
Come esempio pratico: un essiccatoio rotativo che tratta 20 tonnellate/ora di cippato con un contenuto di umidità dal 35% al 10% richiede circa 3,5–4,5 MW di potenza termica , assumendo una temperatura di ingresso di 15°C e una temperatura del gas di uscita dal fusto di 120°C. Per questa applicazione sarebbe appropriato un bruciatore stoker a biomassa da 5 MW con un margine di sicurezza del 25%.
Rapporto di turndown: una specifica critica ma spesso trascurata
Il rapporto di turndown di un bruciatore definisce il suo campo operativo: il rapporto tra i regimi di accensione stabili massimi e minimi. Un bruciatore con un rapporto di riduzione di 5:1 può funzionare fino al 20% della sua capacità nominale senza instabilità di fiamma.
Per i processi industriali con domanda di calore variabile (ad esempio, forni batch, lavorazione alimentare con schemi di turni), un elevato rapporto di turndown - idealmente 4:1 o superiore — è essenziale per l’efficienza energetica e il controllo dei processi. Molti bruciatori a combustibile solido a basso costo offrono solo un turndown 2:1 o 3:1, il che costringe gli operatori ad accendere e spegnere il bruciatore, riducendo l'efficienza e aumentando lo stress termico sulle apparecchiature.
Fase quattro: valutare le prestazioni in termini di emissioni e la conformità normativa
La conformità alle emissioni non è più facoltativa: nella maggior parte dei paesi industrializzati, i sistemi di combustione di combustibili solidi sono soggetti a normative sempre più rigorose che riguardano il particolato (PM), il biossido di zolfo (SO₂), gli ossidi di azoto (NOx), il monossido di carbonio (CO) e, in alcune giurisdizioni, il mercurio e le diossine.
La scelta di un bruciatore senza dati verificati sulla conformità delle emissioni rappresenta un rischio operativo e legale significativo. I quadri normativi di cui essere a conoscenza includono:
- Unione Europea – Direttiva sulle emissioni industriali (IED) e Direttiva sugli impianti di combustione medi (MCPD): I grandi impianti di combustione (>50 MW) devono rispettare gli standard delle migliori tecniche disponibili (BAT). A partire dal 2021, i limiti di NOx per le caldaie a combustibile solido sono tipicamente 200-300 mg/Nm³, mentre i limiti di SO₂ per gli impianti alimentati a carbone vanno da 200-400 mg/Nm³.
- Stati Uniti - EPA Clean Air Act (CAA) e norma MATS: Il Mercury and Air Toxics Standards (MATS) apply to coal and oil-fired power plants above 25 MW. New Source Performance Standards (NSPS) set specific emission limits for industrial boilers and process heaters.
- Cina: GB 13271 e GB 16297: Gli standard cinesi sulle emissioni delle caldaie sono stati progressivamente inaspriti; le principali città come Pechino impongono standard di emissione ultrabassi di 10 mg/Nm³ per il particolato, 50 mg/Nm³ per SO₂ e 100 mg/Nm³ per NOx provenienti da caldaie a carbone.
- India – Ministero dell’Ambiente, delle Foreste e dei Cambiamenti Climatici (MoEFCC): Ilrmal power plants must meet emission norms including PM <30 mg/Nm³, SO₂ <200 mg/Nm³, and NOx <300 mg/Nm³ for new installations.
Tecnologie di controllo delle emissioni da considerare
Quando si valutano i sistemi di bruciatori, valutare se sono necessarie tecnologie di controllo delle emissioni integrate o a valle e tenere conto del loro costo nel budget totale del sistema:
- Riduzione catalitica selettiva (SCR): Riduce gli NOx dell'80–95% utilizzando l'iniezione di ammoniaca o urea su un catalizzatore. Comune nelle centrali elettriche e nei grandi forni da cemento. Costo del capitale: € 50.000–€ 500.000 a seconda della scala.
- Desolforazione dei fumi (FGD): Il lavaggio a umido con calce/calcare rimuove il 90–99% di SO₂. Necessario per la combustione di carbone ad alto contenuto di zolfo e coke di petrolio.
- Filtro in tessuto/Cambio a maniche: Efficienza di rimozione del particolato pari al 99% per emissioni di particolato inferiori a 10 mg/Nm³. Attrezzatura standard per la maggior parte dei sistemi industriali a combustibile solido.
- Precipitatore Elettrostatico (ESP): Tecnologia di controllo PM alternativa con efficienza di rimozione del 99%; preferito per applicazioni con volumi di gas molto elevati come caldaie di grande potenza.
- Design del bruciatore a basso contenuto di NOx: L'iniezione graduale di aria e carburante nei moderni bruciatori può ridurre la formazione di NOx del 30–50% senza richiedere SCR esterno: un notevole vantaggio in termini di costi.
Richiedi sempre i dati certificati dei test sulle emissioni ai produttori di bruciatori, in particolare i risultati dei test secondo EN 267, EN 303-5 (Europa) o standard ASTM/ASME equivalenti, anziché fare affidamento esclusivamente sulle dichiarazioni del produttore.
Fase cinque: analizzare il costo totale di proprietà, non solo il prezzo di acquisto
Uno degli errori più comuni nell'approvvigionamento di bruciatori industriali è l'ottimizzazione del prezzo di acquisto iniziale più basso anziché del prezzo più basso costo totale di proprietà (TCO) più basso nel corso della vita operativa dell'asset, pari a 15-25 anni.
Un sistema con bruciatore a combustibile solido da 10 MW con un prezzo di acquisto di 500.000 euro può sembrare più interessante di un sistema concorrente da 750.000 euro. Tuttavia, se il sistema più economico funziona con un’efficienza di combustione dell’84% rispetto all’efficienza del 92% del sistema premium, la sola differenza nel costo del carburante – pari a 80 €/tonnellata di carbone e 8.000 ore/anno di funzionamento – ammonta a circa € 320.000 all'anno di spesa aggiuntiva per il carburante . In 20 anni, il TCO del bruciatore “più economico” è notevolmente più elevato.
Componenti del TCO da valutare
- Spese in conto capitale (CAPEX): Costo dell'attrezzatura, installazione, opere civili, messa in servizio, formazione degli operatori
- Costo del carburante: Consumo annuo di carburante × prezzo del carburante, adeguato per efficienza e potere calorifico
- Manutenzione e pezzi di ricambio: Barre della griglia, rivestimento refrattario, accenditori, sensori, sistemi di controllo: in genere il 2–5% del CAPEX all'anno per i sistemi stoker; maggiore per i mulini PF con parti rotanti
- Lavoro: Ore operatore per movimentazione combustibile, rimozione ceneri, monitoraggio sistema
- Costi di inattività: Perdita di produzione durante la manutenzione pianificata e non pianificata. Un singolo giorno di fermo macchina non pianificato in un cementificio può costare dai 50.000 ai 200.000 euro.
- Costi di conformità alle emissioni: Monitoraggio, reporting, potenziali crediti di carbonio o sanzioni
- Fine vita e smantellamento: Smaltimento refrattari, movimentazione ceneri, rimozione attrezzature
Tabella 3: Confronto illustrativo del TCO su 20 anni per un sistema di bruciatori industriali a combustibile solido da 10 MW | Categoria di costo | Bruciatore Economy (84% di sconto) | Bruciatore Premium (92% di sconto) |
| Installazione di acquisto (CAPEX) | € 600.000 | € 900.000 |
| Costo del carburante (20 anni) | 8.000.000 € | € 7.360.000 |
| Parti di manutenzione (20 anni) | € 900.000 | € 700.000 |
| Costi di inattività (20 anni) | € 500.000 | € 200.000 |
| TCO totale (20 anni) | € 10.000.000 | € 9.160.000 |
In questo esempio, il masterizzatore premium salva € 840.000 in 20 anni nonostante costi 300.000 euro in più in anticipo: un chiaro caso in cui l’economia del ciclo di vita favorisce gli investimenti di qualità superiore.
Fase sei: valutare l'automazione, i sistemi di controllo e le caratteristiche di sicurezza
I moderni bruciatori industriali a combustibile solido non sono dispositivi di combustione autonomi: sono sistemi integrati con infrastrutture avanzate di controllo, monitoraggio e sicurezza. La sofisticazione del sistema di controllo influisce direttamente sull’efficienza operativa, sulla coerenza delle emissioni e sulla sicurezza dei lavoratori.
Requisiti del sistema di controllo della combustione
Come minimo, i sistemi di controllo dei bruciatori industriali a combustibile solido dovrebbero includere:
- Controllore logico programmabile (PLC) o sistema di controllo distribuito (DCS): Per il controllo automatizzato della velocità di alimentazione del carburante, dell'alimentazione dell'aria (primaria, secondaria e terziaria) e della temperatura di combustione
- Controllo del trim dell'ossigeno: Regola continuamente il rapporto aria/combustibile in base al contenuto di ossigeno nei gas di scarico, mantenendo un'efficienza di combustione ottimale. I sistemi che mantengono l'O₂ dei gas di scarico al 3–5% possono migliorare l'efficienza del 2–4% rispetto al controllo manuale.
- Rilevazione e protezione della fiamma: Scanner di fiamma UV o a ionizzazione con intervento automatico del carburante in caso di spegnimento della fiamma: una caratteristica di sicurezza obbligatoria
- Profili della temperatura: Ingressi multipli per termocoppia per il monitoraggio della temperatura del forno, della fiamma e dei gas di scarico
- Integrazione SCADA: Monitoraggio remoto e registrazione dei dati per l'andamento delle prestazioni, la manutenzione predittiva e il reporting sulle emissioni
- Protezione contro le esplosioni: Porte antideflagranti, sistemi di scarico della pressione e spurgo di gas inerte per sistemi di combustibile polverizzato: essenziali a causa del rischio di esplosione delle polveri sottili di combustibile
Standard di sicurezza e certificazioni
Assicurarsi che il sistema del bruciatore sia conforme agli standard di sicurezza applicabili. Gli standard chiave includono:
- EN 746 (Europa): Apparecchiature per il trattamento termico industriale: requisiti di sicurezza per i sistemi di combustione e di movimentazione del combustibile
- NFPA 85 (Stati Uniti): Codice sui pericoli per caldaie e sistemi di combustione: copre la prevenzione delle esplosioni nei sistemi di combustibile polverizzato
- CEI 61511 / CEI 62061: Standard di sicurezza funzionale per i sistemi strumentati di sicurezza (SIS) nella combustione industriale
- Direttiva ATEX (Europa): Attrezzature per l'uso in atmosfere potenzialmente esplosive: obbligatorie per le aree di stoccaggio, movimentazione e macinazione del carburante
- Direttiva sulla marcatura CE e sulle attrezzature a pressione (PED): Per sistemi di combustione che operano a pressioni elevate nell'UE
Passo sette: controllare il produttore: track record, supporto e disponibilità di pezzi di ricambio
Anche il bruciatore a combustibile solido meglio progettato è valido quanto la capacità del produttore di supportarlo per tutta la sua vita operativa. Per gli impianti industriali in cui i tempi di inattività costano decine di migliaia di euro al giorno, l’affidabilità dei fornitori è un criterio di selezione fondamentale, spesso sottoponderato nelle decisioni di approvvigionamento focalizzate principalmente sulle specifiche tecniche e sul prezzo.
Criteri chiave di valutazione dei fornitori
- Installazioni di riferimento: Richiedi un elenco di impianti industriali comparabili (stesso tipo di carburante, scala simile) e visita o contatta almeno due referenze. Un fornitore incapace di fornire referenze nel tuo settore è un campanello d'allarme.
- Rete di servizi globale: Verifica la disponibilità di tecnici dell'assistenza sul campo e di pezzi di ricambio nella tua regione. Per i siti industriali remoti, una garanzia di consegna dei componenti entro 48 ore può fare la differenza tra una breve riparazione e un arresto della produzione di una settimana.
- Politica di stoccaggio dei pezzi di ricambio: Confermare che il produttore si impegna a produrre pezzi di ricambio per un minimo di 15-20 anni dopo la consegna del sistema. Alcuni fornitori a basso costo interrompono la produzione dei componenti entro 5-8 anni.
- Messa in servizio e formazione: Valutare quale supporto alla messa in servizio e formazione degli operatori sono inclusi nel contratto. Un bruciatore non correttamente messo in servizio avrà costantemente prestazioni inferiori alle specifiche nominali.
- Accordi sul livello di servizio (SLA): Per gli impianti di produzione critici, negozia SLA con tempi di risposta definiti per il supporto di emergenza: idealmente supporto telefonico di emergenza 24 ore su 24 con risposta in loco entro 48-72 ore.
- Roadmap di ricerca e sviluppo e tecnologia: I fornitori che investono in aggiornamenti tecnologici dei bruciatori (in particolare compatibilità con i combustibili alternativi e riduzione delle emissioni) sono partner migliori a lungo termine man mano che i requisiti normativi si inaspriscono.
Principali fornitori globali di bruciatori industriali a combustibile solido
Sebbene il mercato comprenda centinaia di produttori regionali, le seguenti società sono riconosciute a livello globale per i sistemi di bruciatori a combustibile solido su scala industriale e hanno stabilito elenchi di riferimento in più continenti:
- FLSmidth (Danimarca): Bruciatori per forni da cemento, sistemi di combustibili alternativi; Bruciatori serie JETFLEX per forni rotativi
- Gruppo Five (Francia): Bruciatori industriali a marchio Pillard per cemento, acciaio ed energia; forti capacità di combustibile alternativo
- Unitherm Cemcon (Austria): Bruciatori forni rotativi DUOFLEX e POLYFLEX; elevati tassi di sostituzione del carburante alternativo fino al 100%
- Andritz (Austria): Sistemi di combustione di biomasse e combustibili di scarto; Tecnologia delle caldaie CFB e BFB
- Babcock & Wilcox (Stati Uniti): Combustione su larga scala di carbone polverizzato e biomassa; ampie referenze nel settore energetico
- Ilrmax (India): Caldaie industriali e sistemi di combustione per i mercati dell'Asia meridionale e dell'Africa; forti capacità di biomassa
- HAUCK (USA/Germania): Bruciatori per processi industriali, comprese applicazioni a combustibile solido per metalli, ceramica e vetro
Considerazione speciale: a prova di futuro per i combustibili alternativi e la decarbonizzazione
Il industrial energy landscape is undergoing fundamental transformation. Carbon pricing mechanisms, net-zero commitments, and tightening emission regulations are driving industrial operators to progressively reduce coal consumption and increase the share of biomass, waste-derived fuels, and eventually green hydrogen.
Quando sceglieranno un bruciatore a combustibile solido nel 2024 e oltre, gli acquirenti dovrebbero valutare seriamente se il sistema può accogliere combustibili alternativi senza una sostituzione completa. Domande chiave da porre:
- Il bruciatore può co-alimentare biomassa o CDR con carbone con un tasso di sostituzione del 30-50% senza modifiche sostanziali?
- Il refrattario della camera di combustione è compatibile con un contenuto alcalino più elevato derivante dalle ceneri della biomassa (che provoca un attacco refrattario accelerato a temperature superiori a 900°C)?
- Il sistema di alimentazione e movimentazione del carburante può essere adattato a carburanti alternativi a bassa densità e con umidità più elevata?
- Il produttore del bruciatore sta sviluppando attivamente la tecnologia di miscelazione dell’idrogeno o di combustione pronta per l’idrogeno?
Il cement industry provides a compelling example of this transition. In 2005, the global average thermal substitution rate (TSR) — the share of kiln heat provided by alternative fuels — was approximately 5%. By 2022, leading European cement producers such as Heidelberg Materials and Holcim had achieved TSRs of 50–80% , guidato da aggiornamenti del bruciatore del forno rotante appositamente progettati per la flessibilità dei combustibili alternativi. Le strutture che avevano acquistato bruciatori vincolati a progetti monocombustibile hanno dovuto affrontare costosi ammodernamenti o sostituzioni.
Investire oggi in un sistema con bruciatore multicombustibile, anche con un sovrapprezzo del 10-20% rispetto a un sistema a solo carbone, può rappresentare un risparmio significativo quando le pressioni normative o di mercato accelerano la transizione ai combustibili alternativi nel tuo settore.
Una pratica lista di controllo per la scelta dei bruciatori industriali a combustibile solido
Il following checklist consolidates the key decision points into a structured evaluation framework that procurement teams and process engineers can use when comparing burner systems and suppliers:
- Definisci i tipi di combustibile primario e secondario con dati completi di analisi prossimale e finale
- Calcolare la potenza termica richiesta (MW) con un margine di sicurezza del 20% e specificare il rapporto di riduzione richiesto
- Identificare i requisiti di temperatura del processo e i vincoli del profilo di fiamma (lunghezza, forma, distribuzione del rilascio di calore)
- Confermare gli standard sulle emissioni applicabili e richiedere i dati dei test certificati al produttore del bruciatore
- Valutare l'efficienza della combustione al carico nominale e al carico minimo (turndown)
- Calcola il costo totale di proprietà su 20 anni, compresi i presupposti per carburante, manutenzione e tempi di inattività
- Verificare la conformità agli standard di sicurezza locali (EN 746, NFPA 85, ATEX, ecc.)
- Valutare la sofisticazione del sistema di controllo: requisito minimo: controllo della regolazione dell'ossigeno, protezione della fiamma, integrazione SCADA
- Richiedere e contattare impianti di riferimento di dimensioni e tipo di carburante comparabili
- Verificare l'impegno sulla disponibilità dei pezzi di ricambio (minimo 15 anni dopo la consegna)
- Valutare la capacità di co-combustione di combustibili alternativi e il potenziale a prova di futuro
- Confermare il supporto per la messa in servizio, la formazione degli operatori e i termini del contratto di servizio
Conclusione: il miglior bruciatore a combustibile solido è quello che meglio si adatta alla vostra specifica realtà industriale
Ilre is no universally "best" solid fuel burner for industrial applications. The optimal choice is determined by the intersection of your fuel characteristics, thermal process requirements, regulatory environment, operational constraints, and long-term fuel strategy. A 500 MW CFB boiler burning high-sulfur lignite at a power utility in Poland has nothing in common with a 2 MW wood pellet burner at a craft brewing facility in Canada — yet both are industrial solid fuel burners requiring systematic selection.
Il most important principles to carry forward are:
- L'efficienza di combustione superiore all'88% dovrebbe essere una soglia minima per qualsiasi nuova installazione industriale: il risparmio di carburante su un ciclo di vita di 20 anni giustifica il costo di capitale più elevato dei sistemi efficienti.
- Il rispetto delle emissioni è un vincolo non negoziabile, una considerazione non secondaria: tenere conto fin dall'inizio del costo totale delle apparecchiature per il controllo delle emissioni.
- Il costo totale di proprietà in 20 anni è la metrica finanziaria corretta — il prezzo di acquisto è un indicatore inadeguato del valore delle apparecchiature industriali di lunga durata.
- La flessibilità dei combustibili alternativi è una caratteristica di progettazione sempre più preziosa — l'orientamento normativo e di mercato favorisce fortemente i sistemi multicarburante.
- Il supporto dei fornitori e la disponibilità dei pezzi di ricambio sono importanti quanto le specifiche tecniche — un team di assistenza irraggiungibile per un sistema industriale critico rappresenta un grave rischio operativo.
Seguendo il processo di valutazione strutturato in sette fasi delineato in questa guida, dall'analisi del carburante al calcolo del TCO fino alla verifica dei fornitori, gli acquirenti industriali possono selezionare un sistema di bruciatore a combustibile solido che offra prestazioni di combustione affidabili, efficienti e conformi per l'intera vita operativa della loro struttura.


 Produttori di apparecchiature termiche e di combustione ad alte prestazioni OEM/ODM